木托盘和包装箱是物流运输中不可或缺的基石,它们的质量直接关系到货物安全与运输效率。本文将系统介绍木托盘与包装箱的制造流程、关键技术要点及质量控制,为从业者提供实用参考。
一、原材料选择与处理
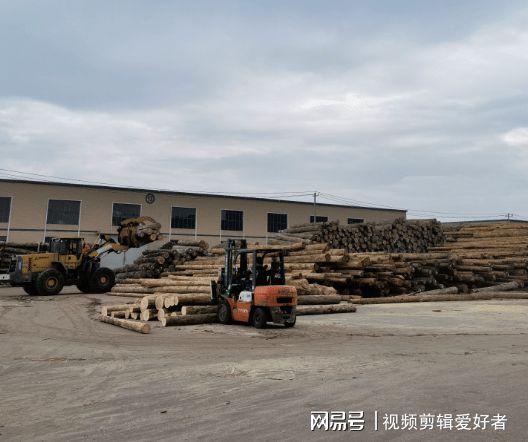
制造优质木托盘和包装箱的首要环节是选材。常用木材包括松木、杉木、杂木等,需根据承重需求、使用环境及成本综合考量。木材含水率应控制在15%-20%之间,过高易霉变,过低易开裂。原木需经过锯切、干燥、定级等预处理,并对虫害、腐朽等缺陷进行剔除。
二、木托盘制造工艺
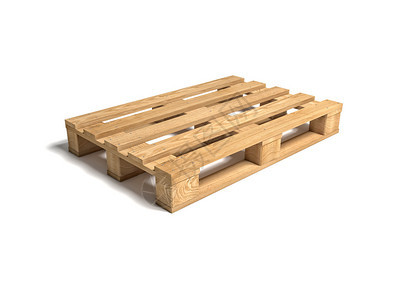
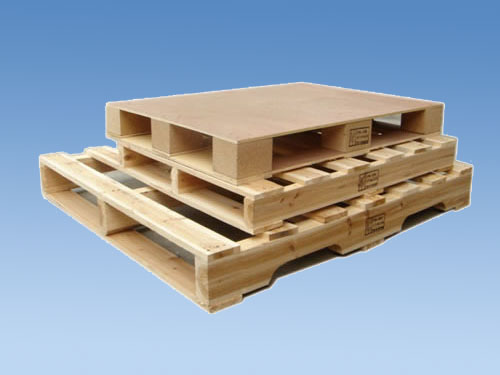
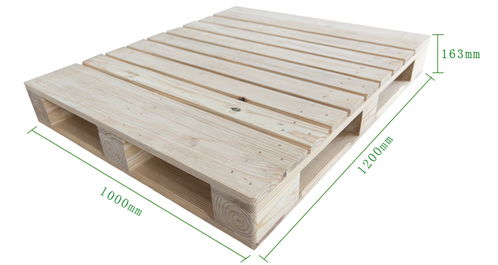
- 结构设计:根据荷载要求设计托盘尺寸(如标准1200mm×1000mm)及结构形式(川字型、田字型、九脚型等),确保承载强度。
- 下料与加工:按图纸将板材裁切成所需规格,进行刨光、倒角、开槽等加工,保证尺寸精度。
- 组装:采用钉接或螺栓连接,钉子的类型、长度和布置需符合规范,避免开裂和松动。
- 表面处理:根据需进行打磨、防腐、防潮或熏蒸处理(出口托盘需符合ISPM15标准)。
三、包装箱制造工艺
- 箱型设计:依据产品尺寸、重量及运输条件选择箱型(如普通箱、框架箱、滑木箱),并计算箱板厚度和加强筋位置。
- 箱板加工:板材经干燥后,进行四面刨光、开榫、钻孔等加工,确保拼接紧密。
- 组装成型:采用钉接、螺栓连接或榫卯结构组装,箱角需加护角或加强铁件,提高整体强度。
- 辅助构件:根据需要安装底脚、托木、防水层等,提升包装箱的实用性和保护性能。
四、质量控制与检验
制造过程中需严格执行质量标准:
- 尺寸公差:托盘和包装箱的长、宽、高偏差应控制在±5mm以内。
- 外观质量:表面平整无毛刺,无影响强度的裂纹、死节等缺陷。
- 连接强度:钉接处不得有漏钉、虚钉,螺栓连接需紧固。
- 荷载测试:抽样进行静载、动载试验,确保满足使用要求。
- 出口合规性:木质包装须进行热处理或熏蒸,并加施IPPC标识。
五、常见问题与解决对策
- 木材开裂:控制干燥工艺,避免暴晒和快速失水。
- 钉子松动:选用螺旋纹钉或增加钉子数量,必要时使用胶粘剂。
- 托盘变形:优化结构设计,增加加强筋或选用高密度木材。
- 包装箱受潮:进行防潮处理,或在箱内加放干燥剂。
六、行业趋势与建议
随着绿色物流发展,木托盘和包装箱制造趋向环保化、标准化。建议企业:
- 采用FSC认证木材,推广可回收设计;
- 引入自动化生产线,提高加工精度与效率;
- 加强员工培训,严格执行工艺规范;
- 关注国际标准更新,确保产品合规。
木托盘与包装箱制造虽属传统行业,但其技术细节不容忽视。从选材到成品,每一步都需精益求精,方能打造出安全、耐用、合规的物流包装产品,为供应链的高效运转提供坚实保障。